Jotkin muoviosat eivät voi saavuttaa vaadittua rakennetta, ulkonäköä, tiivistystä, pitoa tai toiminnallista integraatiota yhdellä ruiskupuristusoperaatiolla. Kun muovattu osa tarvitsee lisämateriaalikerroksen, sisäkkeen, toiminnallisen ominaisuuden tai toissijaisen muovatun osan,Toissijainen muovaus ruiskupuristusvoi tarjota sopivan valmistustavan.
Tämä prosessi on erityisen hyödyllinen, kun lopullisessa komponentissa on yhdistettävä eri materiaaleja tai integroitava aiemmin muodostettu komponentti muovatuksi rakenteeksi. Se voi auttaa vähentämään erillisiä kokoonpanotoimintoja samalla kun valmistajat voivat kehittää osia, joilla on monimutkaisempia toiminnallisia vaatimuksia.Kinghetarjoaa ruiskuvaluratkaisuja asiakkaille, jotka tarvitsevat toissijaisia muovausprosesseja erilaisiin teollisiin sovelluksiin.
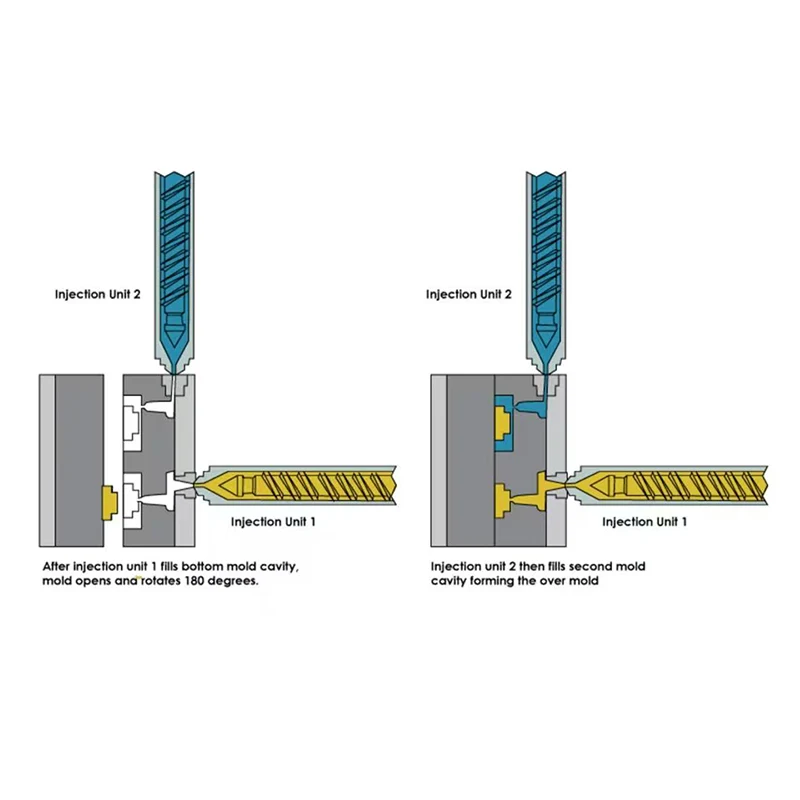
Toissijainen muovaus ruiskupuristus tarkoittaa ruiskuvaluprosessia, jossa olemassa oleva muovattu komponentti tai valmistettu sisäosa alistetaan toiselle muovausoperaatiolle. Toinen materiaali tai muovattu osa muodostetaan sitten alkuperäisen komponentin ympärille tai päälle.
Ensimmäinen komponentti toimii alustana, kun taas toinen muovausvaihe lisää materiaalia tai toiminnallisuutta. Tuotesuunnittelusta riippuen toissijainen materiaali voi tarjota tiivistyksen, eristyksen, suojan, pidon, rakenteellisen integroinnin tai muita vaadittuja ominaisuuksia.
Eri materiaalit voivat tarjota erilaisia suorituskykyominaisuuksia. Jäykkä muovi voi tarjota rakenteellista tukea, kun taas pehmeämpi materiaali voi parantaa pitoa, tiivistystä, iskunvaimennusta tai tärinänkestävyyttä.
Yhteensopivien materiaalien valinta on tärkeää, koska ensimmäisen ja toisen materiaalin välinen rajapinta voi vaikuttaa valmiin komponentin luotettavuuteen.
Perinteinen valmistus saattaa vaatia erillisten komponenttien muovaamista ensin ja sitten koota käyttämällä liimoja, kiinnikkeitä, puristussovitusta, hitsausta tai muita menetelmiä. Toissijainen muovaus voi integroida jotkin näistä toiminnoista suoraan muovausprosessiin.
Erillisten kokoonpanovaiheiden vähentäminen voi yksinkertaistaa tuotantovirtaa ja vähentää yksittäisten komponenttien määrää, joita on käsiteltävä valmistuksen aikana.
Toissijainen muovaus voi yhdistää alustan ja lisämateriaalin yhdeksi integroiduksi komponentiksi. Tästä voi olla hyötyä, kun tuote vaatii suojaavan ulkokerroksen, tiivistysalueen, joustavan osan tai upotetun komponentin.
Lopullinen rakenne voi siten tarjota useita toimintoja yhdessä valetussa kokoonpanossa useiden erikseen valmistettujen osien sijaan.
Toissijainen materiaali voi muuttaa olemassa olevan muovatun osan pintaominaisuuksia. Materiaalista ja suunnittelusta riippuen tämä voi parantaa pitoa, pehmustetta, tiivistystä, eristystä, tärinänvaimennusta tai ympäristönsuojelua.
Autojen komponenttien on usein kestettävä tärinää, lämpötilan muutoksia, kosteutta ja toistuvaa mekaanista käyttöä. Toissijaista muovausta voidaan käyttää, kun jäykkä muovirakenne tarvitsee lisätiivistettä, pehmustetta, eristystä tai suojamateriaalia.
Mahdollisia käyttökohteita ovat kytkimet, kahvat, liittimet, anturikotelot, suojakuoret ja muut komponentit, jotka vaativat monimateriaalirakennetta.
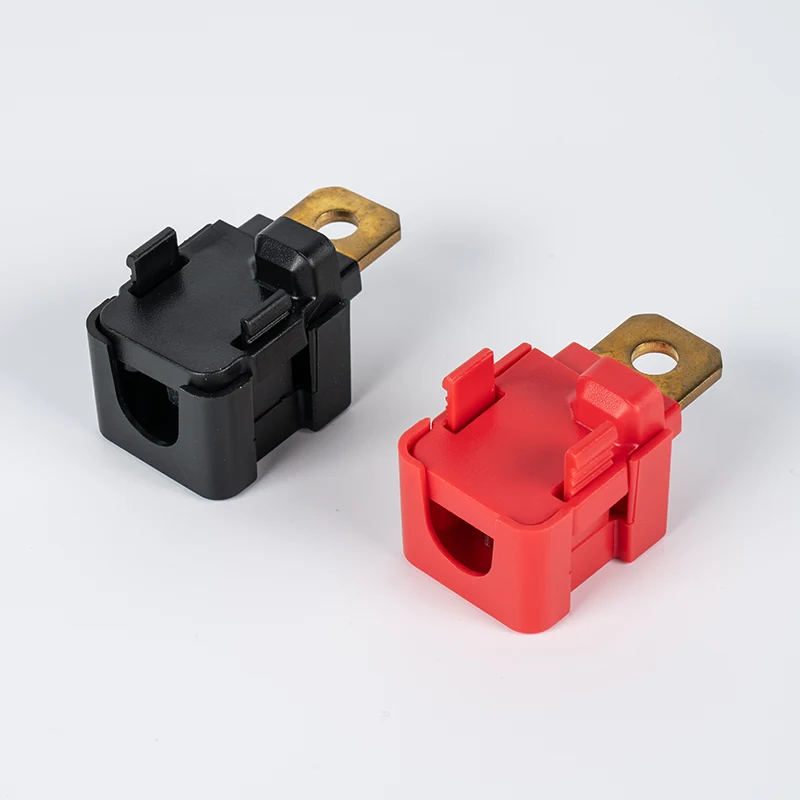
Sähkötuotteet sisältävät usein liittimiä, koskettimia, johtoja, liittimiä ja muita komponentteja, jotka on integroitava muovikoteloihin. Toissijainen muovaus voi auttaa sijoittamaan ja suojaamaan näitä elementtejä lopullisessa komponentissa.
Sähkösovelluksissa materiaalin valinta ja muovausolosuhteet tulee arvioida eristyksen, lämpötilan, mittastabiilisuuden ja ympäristövaatimusten mukaan.
Kuluttajatuotteet, kuten kädessä pidettävät laitteet, työkalut, säätimet, kahvat ja kodinkoneet, voivat vaatia erilaisia pintaominaisuuksia kuin yksittäisen jäykän muovin.
Valituille alueille voidaan lisätä toissijaista joustavaa materiaalia otteen, mukavuuden, iskunvaimennuksen tai käsittelykyvyn parantamiseksi.
Lääketieteelliset ja terveydenhuollon tuotteet voivat vaatia integroituja rakenteita, joilla on erityiset puhtausvaatimukset, materiaalien yhteensopivuus, kemikaalinkestävyys, sterilointi ja mittojen yhdenmukaisuus.
Kun sekundaarimuovausta käytetään tällaisissa sovelluksissa, valitut materiaalit ja valmistusprosessi tulee arvioida sovellettavien tuote- ja säädösvaatimusten perusteella.
Teollisissa laitteissa voidaan käyttää toissijaisia valettuja komponentteja suojakansiin, tiivisteisiin, kahvoihin, tärinänhallintaelementteihin, kaapelien suojaukseen ja muihin toiminnallisiin osiin.
Prosessi voi olla hyödyllinen, kun komponentin on yhdistettävä jäykkä rakenteellinen suorituskyky toiseen materiaaliin, joka tarjoaa lisäsuojaa tai joustavuutta.
Ensimmäinen muovausvaihe tuottaa ensisijaisen substraatin tai pohjakomponentin. Sen mittoja ja pintaominaisuuksia on valvottava, koska ne vaikuttavat suoraan toiseen muovausoperaatioon.
Substraatti voi sisältää erityisiä uria, ripoja, reikiä, alaleikkauksia tai muita rakenteellisia piirteitä, jotka on suunniteltu auttamaan komponentin sijoittamista tai parantamaan mekaanista pidätystä toissijaisen muovauksen aikana.
Ensimmäisen muovausvaiheen jälkeen alusta valmistellaan toista toimenpidettä varten. Prosessista riippuen valmistelu voi sisältää puhdistuksen, paikantamisen, tarkastuksen, esilämmityksen tai komponentin siirtämisen toiseen muottiin.
Tarkka asemointi on erityisen tärkeää, kun toisen materiaalin tulee peittää vain tietty alue alustasta.
Toinen materiaali ruiskutetaan muottiin valmistetun alustan ympärille tai päälle. Materiaali virtaa määrättyyn onteloon ja muodostaa tarvittavan toissijaisen rakenteen.
Ruiskutuspainetta, lämpötilaa, täyttönopeutta, jäähdytysolosuhteita ja muotin rakennetta on säädettävä valitun materiaalin ja tuotteen geometrian mukaan.
Injektion jälkeen komponentin annetaan jäähtyä ja stabiloitua ennen irrottamista ja tarkastusta. Valmiin osan mittatarkkuus, liimaus tai mekaaninen pysyvyys, pinnan laatu, välähdys, muodonmuutos ja muut prosessiin liittyvät viat tulee tarkistaa.
Ensimmäinen ja toinen materiaali on valittava niiden fyysisten ja prosessointiominaisuuksien mukaan. Sovelluksissa, joissa vaaditaan materiaalien välistä tarttuvuutta, alustan ja toisiomateriaalin yhteensopivuus on erityisen tärkeää.
Jos materiaalit eivät sido kunnolla, valmiissa komponentissa saattaa esiintyä irtoamista tai muita liitäntäongelmia huollon aikana.
Ensimmäisen muovatun komponentin muoto vaikuttaa siihen, miten toinen materiaali virtaa ja pysyy kiinni. Urat, rivat, alaleikkaukset ja muut geometriset ominaisuudet voivat joskus parantaa mekaanista pidätystä.
Substraatin ja toissijaisen kerroksen suunnittelu yhdessä varhaisessa tuotekehitysvaiheessa voi auttaa välttämään valmistusongelmia myöhemmin.
Toista ruiskutusprosessia on ohjattava materiaalin käsittelyikkunan mukaan. Liiallinen lämpötila, paine tai ruiskutusnopeus voivat vaikuttaa alustaan, kun taas riittämättömät täyttöolosuhteet voivat aiheuttaa epätäydellisiä muottiin tai pintavirheitä.
Kun olemassa oleva komponentti asetetaan muottiin toissijaista muovausta varten, sen asentoa on valvottava tarkasti. Virheellinen kohdistus voi johtaa epätasaiseen materiaalipeittoon, mittapoikkeamiin, paljaaseen alueeseen tai epäyhtenäisiin valmiisiin osiin.
| Sovellus | Toissijainen muodostustoiminto |
|---|---|
| Kahvat ja kädensijat | Lisää pehmeämpi tai mukavampi tartuntapinta |
| Sähköliittimet | Kapseloi tai suojaa koskettimet ja liitäntäalueet |
| Tiivistyskomponentit | Lisää tiivistemateriaalia jäykän alustan ympärille |
| Autojen osat | Tarjoa eristys, suoja, pehmustus tai tiivistys |
| Teolliset komponentit | Lisää suojaavaa tai tärinää kestävää materiaalia |
| Kuluttajatuotteet | Paranna pitoa, ulkonäköä, mukavuutta tai iskunkestävyyttä |
| Elektroniset kotelot | Integroi suojaava tai eristävä materiaali |
| Arviointikohde | Ostajan huomioiminen |
|---|---|
| Pohjamateriaali | Vahvista ensimmäisessä muovausvaiheessa käytetty materiaali |
| Toissijainen materiaali | Tarkista yhteensopivuus alustan kanssa |
| Osan geometria | Arvioi urat, rivat, alaleikkaukset ja muut kiinnitysominaisuudet |
| Liimausvaatimus | Selvitä, tarvitaanko kemiallista adheesiota vai mekaanista retentiota |
| Mitattoleranssi | Määritä kriittiset mitat molemmille muovausvaiheille |
| Pintakäsittely | Määritä rakenne, ulkonäkö ja pinnan laatuvaatimukset |
| Tuotantomäärä | Harkitse työkalu- ja prosessivaatimuksia vuotuisen kysynnän mukaan |
| Automaatio | Selvitä, pitäisikö substraatin lataaminen ja siirto automatisoida |
| Tarkastus | Määritä mitta-, visuaalinen- ja toiminnalliset tarkastusvaatimukset |
| Sovellusympäristö | Ota huomioon lämpötila, kemikaalit, kosteus, tärinä ja mekaaninen kuormitus |
Muotin suunnittelun tulee tarjota sopiva virtausreitti toissijaiselle materiaalille. Huono virtaussuunnittelu voi johtaa epätäydelliseen täyttöön, ilmaan, hitsauslinjoihin tai epätasaiseen materiaalin jakautumiseen.
Toissijaisen kerroksen paksuuden tulee olla sopiva ja tasainen aina kun mahdollista. Merkittävät vaihtelut voivat vaikuttaa jäähtymiseen, kutistumiseen, mittojen vakauteen ja pinnan ulkonäköön.
Toissijaisen muovatun geometrian tulisi mahdollistaa valmiin osan poistaminen muotista vahingoittamatta alustaa tai vasta muodostettua materiaalia. Syvyyskulmat ja poistopaikat tulee siksi ottaa huomioon muotin kehittämisen aikana.
Jos toissijainen muovausprosessi on tarkoitettu korvaamaan erillinen kokoonpano, koko valmistusjakso tulee arvioida ennen työkalujen aloittamista. Tämä sisältää substraatin tuotannon, siirron, toissijaisen muovauksen, tarkastuksen ja lopullisen pakkaamisen.
Useiden materiaalien tai komponenttien yhdistäminen yhdeksi valetuksi voi vähentää yksittäisten kappaleiden määrää, joita on käsiteltävä ja koottava.
Hallittu muovausprosessi voi tarjota johdonmukaisemman toisiomateriaalin asemoinnin kuin manuaalinen kokoonpano, erityisesti kun käytetään sopivia työkaluja ja automaattisia lastausjärjestelmiä.
Kun toissijainen muovausprosessi korvaa onnistuneesti liiman levityksen, mekaanisen kiinnityksen tai muun kokoonpanotoimenpiteen, valmistajat voivat yksinkertaistaa tuotannon työnkulkua ja vähentää mahdollista kokoonpanoon liittyvää vaihtelua.
Kingheosaa arvioida toissijaisia muovausvaatimuksia osan rakenteen, materiaalien, tuotantomäärän, mittavaatimusten ja käyttötarkoituksen mukaan. Prosessin varhainen arviointi auttaa määrittämään, onko toissijainen muovaus sopiva tietylle komponentille.
Toissijainen muovaus edellyttää koordinointia ensimmäisen muovatun komponentin, siirto- tai asemointimenetelmän, toisen muotin, ruiskutusparametrien ja tarkastusprosessin välillä. Näitä tekijöitä tulee tarkastella yhdessä vakaan tuotannon työnkulun luomiseksi.
Auto-, elektroniikka-, teollisuus-, kuluttaja- ja muissa sovelluksissa tarvittava toissijainen materiaali ja muovausrakenne voivat vaihdella merkittävästi.Kinghetukee asiakkaita arvioimaan prosessia valmiin komponentin toiminnallisten vaatimusten mukaan sen sijaan, että käsittelisi toissijaista muovausta vakiona yksikokoisena prosessina.